

角パイプのメッキガイド|種類・価格の考え方から、中空構造の液残り対策まで解説!
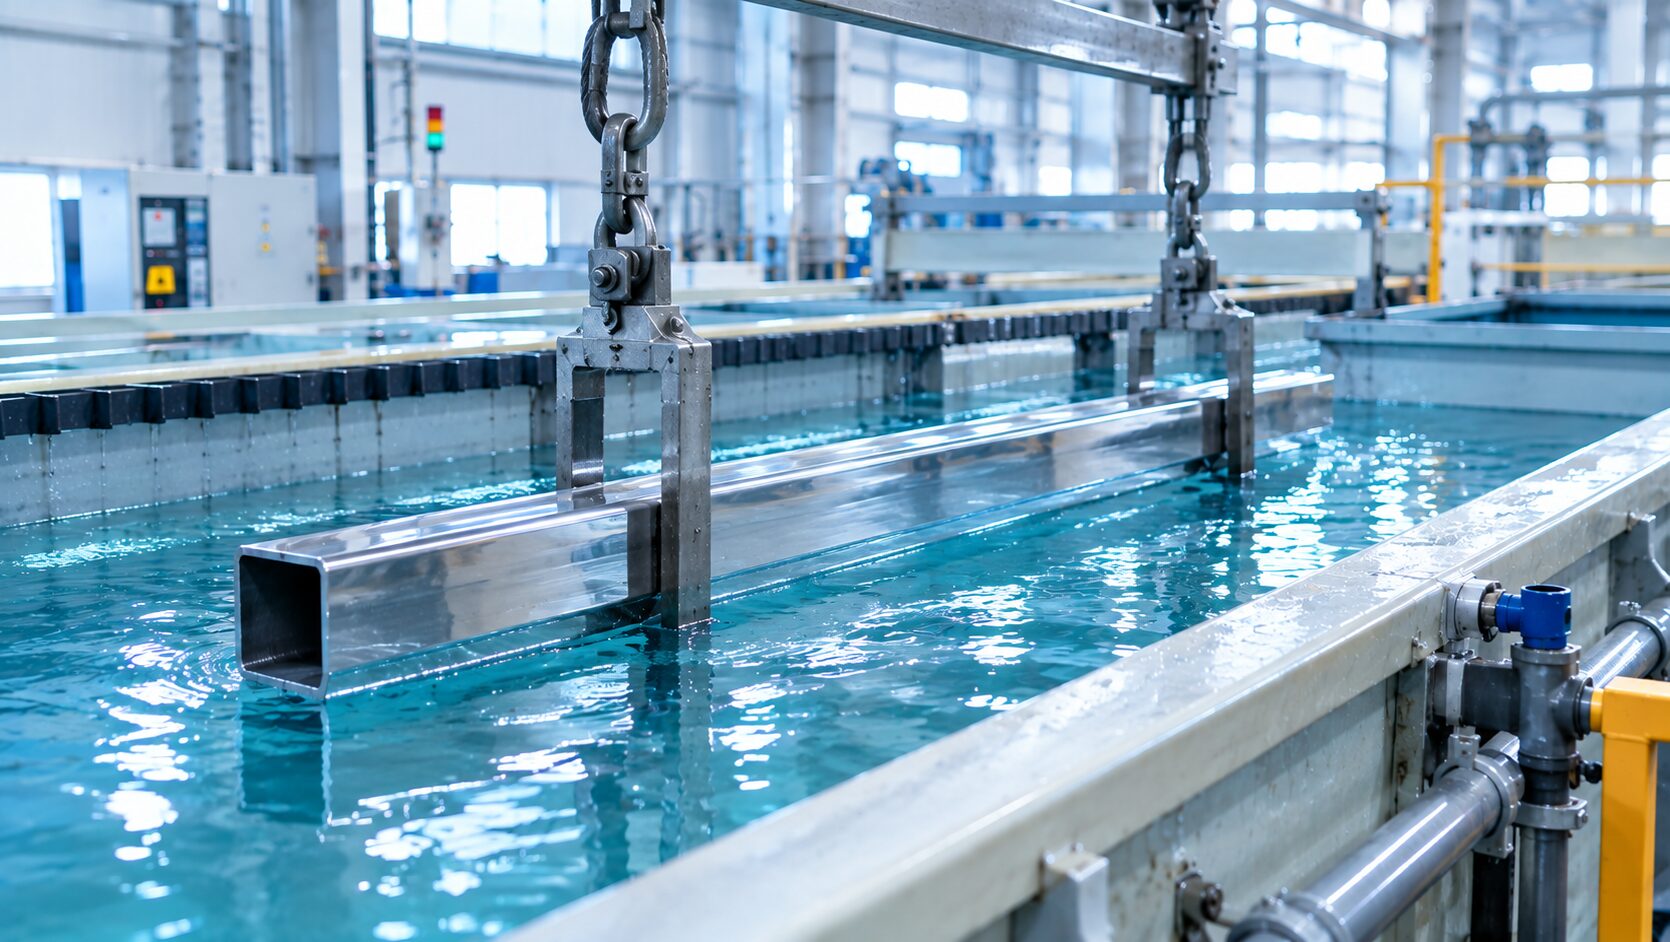
規格品以外の特注角パイプのメッキを検討する際、「どのメッキを選べばよいのか」「費用はどう決まるのか」と迷う方は少なくありません。
さらに角パイプは中が空洞のため、平板や丸棒にはない不良が起きやすい材料です。
本記事では、角パイプに使われるメッキの種類と選び方、価格が決まる仕組み、中空構造で起きやすい液残り・未メッキとその対策までを順に解説します。長尺・大型品の無電解ニッケルメッキを専門とする当社の処理事例もあわせて紹介しますので、是非ご確認ください!
角パイプのメッキとは?
角パイプのメッキとは、鋼やアルミの角パイプの表面に金属皮膜をつけ、錆びにくさや耐摩耗性、外観を高める表面処理のことです。
「角パイプ メッキ」と調べると、あらかじめメッキされた角パイプ材の情報と、加工した後にメッキする処理の情報が混在しています。この2つは使いどころがまったく異なります。
規格品のメッキ済角パイプ材と「加工後のメッキ」の違い
規格品のメッキ済角パイプ材は、メッキ済みの鋼板や鋼管を材料として販売しているものです。ホームセンターや鋼材店で購入でき、切断してそのまま使える手軽さがあります。
一方の「加工後のメッキ(後メッキ)」は、切断・溶接・穴あけなどを終えた製品をメッキ工場へ持ち込み、製品全体に皮膜をつける方法です。装置メーカーの架台やフレームのように、複数の角パイプを溶接で組み上げる製缶品では、こちらが一般的です。
| 比較項目 | 既製のメッキ角パイプ材 | 加工後のメッキ(後メッキ) |
|---|---|---|
| 皮膜をつける時期 | 材料の段階 | 切断・溶接などの加工後 |
| 切断面・溶接部 | 皮膜が失われるため補修が必要[要出典] | 加工部も含めて処理できる |
| 向いている用途 | 簡易な構造物、屋外の軽量構造など | 装置の架台・フレーム、精度や外観が求められる部品 |
| 選べる皮膜 | 主に亜鉛系[要出典] | 亜鉛系、ニッケル系など用途に応じて選択 |
切断・溶接後に改めてメッキが必要になる理由
既製のメッキ材を使っても、切断面や溶接部は地金がむき出しになります。溶接の熱で周囲の皮膜が傷むこともあり、そこから錆が広がるおそれがあります。
だからこそ、錆を許容できない装置部品では、製缶まで終えてから製品全体に後メッキをかけるのが確実です。屋外の簡易な構造物なら既製材と補修塗装で足りる場面もあります。求める耐食性や外観によって使い分けるのが現実的です。
角パイプに使われる主なメッキの種類と選び方
角パイプの後メッキでよく使われるのは、溶融亜鉛メッキ、電気亜鉛メッキ、無電解ニッケルメッキの3つです。それぞれ得意な用途が異なります。
ここでは選定の参考として、3種類のメッキを紹介いたします。
溶融亜鉛メッキ
溶融亜鉛メッキは、高温で溶かした亜鉛の槽に製品を浸し、厚い亜鉛皮膜をつける方法です。「どぶ漬け」とも呼ばれます。皮膜が厚く、亜鉛が鉄より先に腐食して鉄を守る働きがあるため、屋外の鉄骨や手すりなど長期の防錆が必要な構造物で広く使われています。
ただし、高温の処理となるため薄肉材では熱によるひずみが出る場合があります。また、中空材には空気と亜鉛の抜け穴を設ける必要があります。
電気亜鉛メッキ
電気亜鉛メッキは、製品に電気を流して亜鉛を析出させる方法です。皮膜は比較的薄く、ボルトや板金部品など小物の防錆によく用いられます。
電気を使う処理では、角や端部に皮膜が厚くつき、パイプの内側のように電気が届きにくい部分は薄くなりやすい傾向があります。中空材の内面まで同じ品質を求める用途には注意が必要です。
無電解ニッケルメッキ
無電解ニッケルメッキは、電気を使わず、メッキ液中の化学反応でニッケルとリンの合金皮膜を析出させる方法です。耐食性と耐摩耗性に優れ、寸法精度が求められる装置部品に多く採用されています。
電気を流さないため、液が触れている面であれば角・端部・内面を問わずほぼ同じ速度で皮膜が成長します。溶接で組み上げた角パイプ製缶品でも、図面の寸法に近い状態で均一な皮膜をつけやすいのが特長です。
>>無電解ニッケルメッキとは?原理や特徴、メリット・デメリットから用途まで徹底解説
当社では膜厚を狙いどおりにコントロールすることで、メッキ後の削り直しなどの後加工を減らす提案も行っています。
硬質無電解ニッケルメッキという選択肢
摺動する部位や摩耗が気になる部位には、皮膜の硬度を高めた硬質無電解ニッケルメッキという選択肢もあります。当社では長尺シャフトなどへの処理実績があります。
>>硬質無電解ニッケルメッキと硬質クロムを徹底比較!精度と硬度で選ぶならどちら?
用途に合わせた選び方
3種類の特徴を、角パイプの用途に照らして整理すると次のようになります。
| 比較項目 | 溶融亜鉛メッキ | 電気亜鉛メッキ | 無電解ニッケルメッキ |
|---|---|---|---|
| 主な目的 | 屋外での長期防錆 | 小物の防錆・外観 | 耐食性・耐摩耗性・寸法精度 |
| 膜厚の均一性 | 厚いがばらつきやすい | 端部に偏りやすい | そろいやすい |
| 中空内部への処理 | 抜け穴が必要 | 内面は薄くなりやすい | 液が届けば処理できる |
| 向いている角パイプ製品 | 屋外の架台・手すり | 小型の板金・金具 | 装置の架台・フレーム、クリーンルーム部材 |
屋外の構造物で厚い防錆皮膜が欲しいなら溶融亜鉛メッキが候補になります。一方で、装置に組み込むフレームのように寸法精度や外観、内面の品質まで求められる場合は、無電解ニッケルメッキが適しています。
角パイプのメッキ価格の考え方
角パイプのメッキ価格は、「本数」や「長さ」だけでは決まりません。製品の大きさ、処理する面積、求める膜厚、形状の難しさなどを組み合わせて見積もるのが一般的です。
価格を決める主な要素
価格に影響する要素は多岐にわたりますが、特に差が出やすいのは次の2点です。
サイズ・重量と、処理槽に入るかどうか
製品全体を処理槽に沈めるため、槽に入るかどうかがまず前提になります。槽より大きい製品は受けられる工場が限られ、輸送距離や段取りも費用に反映されます。長尺品や大型品では、吊り具や治具の準備、クレーンでの取り扱いにかかる手間も加わります。
表面積と、内面まで処理するかどうか
メッキの費用は、皮膜をつける面積と膜厚に強く関係します。角パイプは内面を含めると表面積が大きく増えるため、内面の処理が必要かどうかで費用は大きく変わります。
設計・発注の段階で費用を抑える工夫
費用は、図面を描く段階から抑えられる部分があります。
- 内面処理の要否を決めておく:内部を密閉する構造であれば、マスキングで内面を処理しない方法を選べる場合があります。
- 液抜き穴・空気抜き穴を設計に入れる:処理液が抜けやすい構造にすることで、洗浄・乾燥の手間と不良のリスクを減らせます。
- 必要な膜厚を明確にする:用途に対して過剰な膜厚を指定しないことも、費用の適正化につながります。
- 同じ製品はまとめて発注する:同時に処理できる数量がそろうと、段取りの負担を抑えやすくなります。
なぜ中空構造の角パイプは不良が起きやすいのか?
角パイプの後メッキで最も注意したいのは、中空構造ならではの不良です。外から見えない内部で問題が起き、出荷後に錆や変色として表面化することがあります。
なぜ角パイプでは不良が起きやすいのか。理由は、処理液と空気が内部に「入りやすく、出にくい」構造にあります。代表的な不良は次の3つです。
エアポケットによる未メッキ
製品を液に沈めたとき、パイプ内部や溶接で閉じた角に空気が残ることがあります。この空気だまり(エアポケット)にはメッキ液が触れないため、皮膜がつかない未メッキ部ができます。未メッキ部は錆の起点になり、防錆のためのメッキが役割を果たせなくなります。
内部に残った処理液による腐食・変色
メッキの工程では、脱脂や酸洗いなど複数の処理液を使います。角パイプの内部に入り込んだ液が洗浄で抜けきらないと、残った液が後から製品を腐食させたり、変色の原因になったりします。
処理液の染み出しと乾燥不足
内部に液や水分が残ったまま出荷すると、時間がたってから溶接部やねじ穴から液が染み出すことがあります。染み出した跡がシミになるだけでなく、組み付け後の装置内部を汚すおそれもあります。
液残り・未メッキを防ぐ設計と処理のポイント
中空構造の不良は、設計と処理の両面から対策することで防ぎやすくなります。
設計段階での対策(液抜き穴・空気抜き穴)
最も効果が大きいのは、処理液と空気の逃げ道を設計段階で用意しておくことです。角パイプの端部や、溶接で閉じてしまう区画に液抜き穴・空気抜き穴を設けると、液の出入りと空気の排出がスムーズになります。
穴の位置や数は、製品の吊り方や槽内での姿勢によって最適な答えが変わります。設計の早い段階でメッキ業者に図面を見せ、相談しておくと手戻りを防げます。
処理段階での対策(揺動・液循環・洗浄・乾燥)
設計で穴を設けられない場合や、形状が複雑な場合は、処理の工夫で補います。
- 揺動:処理中に製品を動かし、内部の空気を追い出します。
- 液循環:ポンプなどで液を強制的に流し、内部まで新しい液を行き渡らせます。
- 洗浄:高圧のジェット洗浄などで、内部や隙間に残った液を洗い流します。
- 乾燥:温度と時間を管理し、内部の水分を残さずに乾かします。
>>当社の
内部にメッキを付けない選択肢(マスキング)
内部を密閉する構造で、内面の防錆が不要な場合は、開口部やねじ穴をマスキングして液の侵入そのものを防ぐ方法もあります。液が入らなければ液残りも起こらず、処理面積が減る分、費用を抑えられる場合があります。
KSTの長尺・大型無電解ニッケルメッキの3つの特徴
当社は、長尺・大型品の無電解ニッケルメッキを専門としています。
➊最長8,000mmの長尺槽と3,000mm角の大型槽
当社は、長尺製品は最長8,000mm、大型製品は3,000×3,000×900mmまでの槽を備えています。長いパイプや大型の部品を分割せずに処理できる可能性が広がります。
実際に処理できる寸法は、製品の形状や吊り方によって変わります。当社の槽で難しい場合でも、協力会社での対応や、形状に合わせた特殊対応を検討いたします。
| 対応区分 | 槽のサイズ |
|---|---|
| 長尺製品 | 最長8,000mm |
| 大型製品 | 3,000×3,000×900mm |
➋液管理と工程の見直しで内径の付きまわりに対応
内面の付きまわりは、工法を選ぶだけでは解決しません。だからこそ当社では、製品の形状に合わせてメッキ液や工程の条件を見直すことを重視しています。
後ほど事例でご紹介するように、ステンレス部品の内径でメッキが剥がれていた案件では、ストライクニッケルの条件をメッキ液から見直し、試作を重ねて最適な条件を見つけました。素材は鉄鋼、アルミ合金、ステンレス、銅・真鍮のほか、他社で断られやすい鋳物にも対応しています。
➌1μm単位の膜厚指定と厚膜への対応
当社の標準膜厚は5〜10μmですが、1μm単位での膜厚指定も承っています。内径にほかの部品を組み合わせるパイプなど、寸法精度が求められる製品にも対応します。
用途によっては厚い皮膜が必要な場合もあります。当社では60μmという厚膜を指定どおりに施工した実績があります。ねじ部やはめあい部など、皮膜を付けたくない箇所のマスキングにも対応しています。
角パイプ製缶品のメッキ処理事例
ここでは、中空構造や製缶構造の製品に対する当社の処理事例を紹介します。
長尺シャフト 硬質無電解ニッケルメッキ
こちらは長尺パイプ形状(100φ×2200)へのメッキ処理の事例です。
通常の無電解ニッケルメッキ以上の表面硬度を求めておられましたが、製品が長尺であるため、硬質クロム等の電気メッキでは端部の膜厚が厚くなる等のバラツキが生じやすく、後の研磨工程に伴うコストとリードタイムの削減が大きな課題となっていました。
>>事例の詳細はこちら
よくある質問
Q. 既製の亜鉛メッキ角パイプを使えば、後からメッキしなくてもよいですか? A. 切断面や溶接部は皮膜が失われます。錆を許容できない装置部品では、加工後に製品全体へメッキするのが確実です。
Q. 角パイプの内側だけメッキしない処理はできますか?
A. 構造によってはマスキングで内面への液の侵入を防げます。図面を拝見したうえでご提案します。
Q. 見積に必要な情報は何ですか?
A. 図面、材質、希望膜厚、内面処理の要否、数量、納期をお知らせください。使用環境が分かると最適な処理を提案できます。
角パイプのメッキのことならKSTにご相談ください
角パイプの架台やフレームで「内部から錆や変色が出る」「長尺で受けてくれる業者がない」「メッキ費用を見直したい」とお悩みではないでしょうか。
当社は無電解ニッケル系メッキの専門工場として、液抜き穴の位置といった設計段階のご相談から、揺動・洗浄・乾燥まで含めた処理条件の提案、長尺・大型品の処理までを一貫してお受けしています。図面と材質、希望膜厚、内面処理の要否をお送りいただければ、処理方法と概算をご案内します。